
Jeśli kiedykolwiek miałeś okazję pracować na tokarce CNC firmy Fanuc, wiesz, jak frustrujące jest to, gdy brakuje koncentryczności przedmiotu obrabianego. Jedna zła konfiguracja, niewielka błędna kalibracja lub nawet zużyty uchwyt, a zostają części, które nie pasują, zostają odrzucone lub kosztują czas i pieniądze. Zajmuję się tokarkami CNC od ponad 12 lat, współpracując bezpośrednio ze warsztatami, aby rozwiązać dokładnie te problemy, i widziałem z pierwszej ręki, że problemy z koncentrycznością rzadko wynikają z samej maszyny – wynikają z małych, łatwych do pominięcia etapów konfiguracji, obsługi i konserwacji. Jako dostawca tokarek CNC firmy Fanuc przygotowałem ten praktyczny, pozbawiony kłaczków przewodnik, dzięki któremu będziesz mieć pewność, że obrabiane przedmioty pozostaną idealnie koncentryczne za każdym razem.
Po pierwsze, wyjaśnijmy sobie jedną rzecz: koncentryczność nie polega na zgadywaniu, ale na procesie. Wielu nowych operatorów od razu rozpoczyna cykl bez ponownego sprawdzenia podstaw i właśnie wtedy zdarzają się błędy. Zacznijmy od mocowania, ponieważ według mnie jest to najważniejszy czynnik, który psuje sklepy. Uchwyt jest punktem połączenia pomiędzy przedmiotem obrabianym a maszyną, więc jeśli nie jest prawidłowo osadzony, nic innego nie ma znaczenia. Klienci dzwonili do mnie o 2 w nocy w panice, ponieważ zużyli 50 uszkodzonych części i powiązali to z uchwytem, który nie był równomiernie dokręcony. Podczas ustawiania części na tokarce Fanuc nie należy po prostu ciągnąć klucza uchwytu, aż się zatrzyma. Za każdym razem stosuję metodę „dokręcania zgodnie ze specyfikacją” i mówię wszystkim moim klientom, aby trzymali klucz dynamometryczny w pobliżu swojej maszyny – bez wyjątków. Zwłaszcza w przypadku uchwytów trójszczękowych należy stopniowo dokręcać każdą szczękę, na krzyż, do 80% zalecanego momentu obrotowego uchwytu, a następnie wykonać drugie przejście do 100%. Zapobiega to przesuwaniu się szczęk podczas dokręcania, co powoduje szybsze niż cokolwiek innego koncentryczność.
Poczekaj, a jeśli obrabiasz większe części lub części o nieregularnych kształtach, standardowa trójszczękowa może tego nie przeciąć. Wtedy najlepiej sprawdzi się uchwyt czteroszczękowy lub tulejowy, ale nawet wtedy trzeba dobrać odpowiedni element. Zawsze uczę operatorów, jak używać w tym celu czujnika zegarowego — bicie na zewnętrznej średnicy części należy sprawdzić jeszcze przed rozpoczęciem programowania. Większość elementów sterujących Fanuc posiada prostą funkcję regulacji przesunięcia szczęk w locie, dzięki czemu nie trzeba kilkanaście razy ręcznie luzować i ponownie dokręcać szczęk. Widziałem, jak sklepy pominęły ten krok, aby zaoszczędzić 10 minut, a w efekcie marnowały godzinę na naprawianie uszkodzonych części. Nie warto.
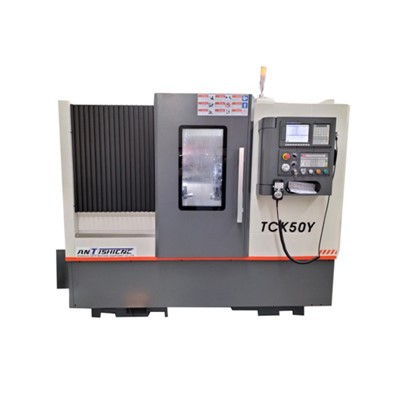
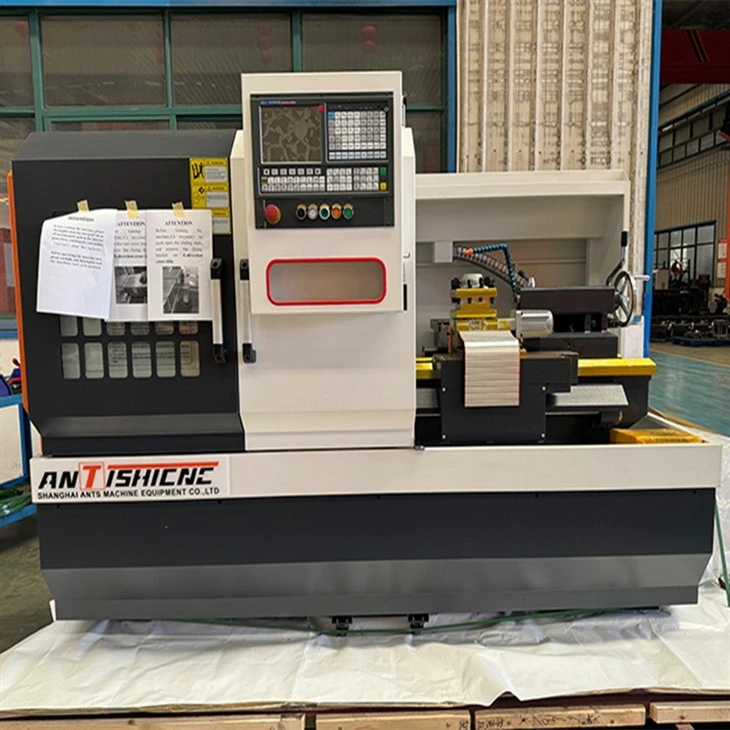
Następnie konfiguracja i kalibracja maszyny – to zadanie nie tylko dla techników serwisowych, dobrze? Nawet jeśli kupiłeś najwyższej klasy tokarkę CNC Fanuc, taką jakTokarka CNC z płaskim łożemZapewniam, że Twoja maszyna wymaga regularnych kontroli, aby zapewnić jej prawidłowe działanie. Najczęstszym błędem jest ignorowanie ustawienia maszyny. Z biegiem czasu prowadnice, wrzeciono i głowica rewolwerowa mogą się nieznacznie przesunąć, co prowadzi do złej koncentryczności, szczególnie w przypadku długich części. Zalecam przeprowadzanie szybkiej kontroli osiowania co 500 godzin pracy. Nie potrzebujesz ogromnego narzędzia laboratoryjnego – wystarczy precyzyjny pasek, czujnik zegarowy i prosta krawędź. Przeprowadź pręt wzdłuż osi Z i sprawdź, czy nie ma bicia; jeśli jest większa niż 0,001 cala, skontaktuj się z technikiem serwisu. Maszyny Fanuc są zbudowane tak, aby utrzymać wyrównanie, ale nie są niezniszczalne – zwłaszcza jeśli pracują w ruchliwym warsztacie z ciężkimi częściami.
Bicie wrzeciona to kolejny duży problem, który ludzie przeoczają. Wrzeciono obraca przedmiot obrabiany, więc jeśli się chwieje, część straci okrągłość, zanim w ogóle dotknie narzędzia. Aby sprawdzić bicie wrzeciona, zamontuj pręt testowy w uchwycie, obracaj go powoli i za pomocą czujnika zegarowego zmierz na końcu pręta. Jeśli bicie przekracza 0,0005 cala, stanowi to problem. Czasami jest to po prostu brudny stożek wrzeciona — weź czystą, niestrzępiącą się szmatkę (żadnych ręczników papierowych, zostawiają kłaczki!) i wytrzyj stożek oraz tył paska testowego. W ten sposób naprawiłem wiele wywołań „złego wrzeciona”. Jeśli nadal nie świeci, może być konieczne wyregulowanie napięcia wstępnego łożyska wrzeciona, co można zrobić za pomocą ekranów diagnostycznych sterownika Fanuc – bez konieczności demontażu całości.
Następne są programowanie i konfiguracja narzędzi, a widzę, że wielu operatorów również i tutaj idzie na skróty. Kiedy dotykasz narzędzi, upewnij się, że używasz tego samego ustawienia uchwytu roboczego, którego będziesz używać w produkcji. Czekaj, to brzmi oczywiste, ale byłbyś zaskoczony, jak wiele osób dotyka narzędzi przy usuniętym przedmiocie obrabianym lub przy innym nacisku uchwytu. Jeśli ciśnienie Twojego uchwytu wynosi 1000 PSI do celów produkcyjnych, nie zaczynaj od 500 PSI – ta niewielka różnica w położeniu przedmiotu obrabianego zakłóci koncentryczność. Należy także zwrócić uwagę na zużycie narzędzia. Nawet nowa płytka będzie zużywać się nieco po 10–20 częściach, co może przesunąć końcówkę narzędzia o jedną tysięczną cala, co sumuje się w przypadku długich części. Sterowanie Fanuc posiada funkcje kompensacji zużycia narzędzi, dzięki czemu można je szybko regulować pomiędzy seriami. Ustalam zasadę dla moich klientów: sprawdzaj zużycie narzędzia co 50 części i co 100 części wykonuj pełną kontrolę przesunięcia narzędzia. To o wiele łatwiejsze niż przerabianie całej partii złych części.
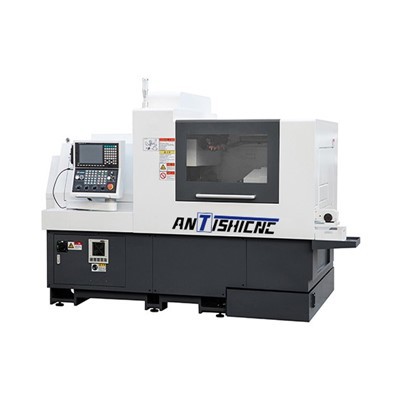
Poczekaj, jeśli wykonujesz jakiekolwiek operacje frezowania na tokarce Fanuc, takie jak dłutowanie lub wiercenie, i potrzebujesz, aby zarówno elementy toczone, jak i frezowane były koncentryczne, standardowa tokarka może nie wystarczyć. To wtedy AObróć maszynę centralną młynaprzydaje się. Maszyny te są zbudowane tak, aby synchronizować osie toczenia i frezowania, więc nie trzeba ponownie mocować części, co jest główną przyczyną problemów z koncentryką w przypadku części wymagających wielu operacji. W zeszłym roku miałem klienta, który obrabiał zawory silników samochodowych na standardowej tokarce poziomej i wystąpił błąd współśrodkowości wynoszący 0,003 cala, ponieważ musiał obrócić część, aby wyfrezować końce. Przeszli na centrum tokarskie i obniżyli je do 0,0008 cala znacznie poniżej specyfikacji, co pozwoliło zaoszczędzić dwie godziny na partii części. To rodzaj zwycięstwa, który z pewnością sprawia, że inwestycja jest tego warta.

Porozmawiajmy także o materiale części i mocowaniu dla dziwnych kształtów. Jeśli używasz części, która jest asymetryczna, np. Wału z rowkiem wpustowym, nie możesz po prostu wrzucić jej w trzy szczęki i gotowe. Użyj miękkich szczęk, które zostały obrobione specjalnie dla tej części. Obróbka miękkich szczęk w celu dopasowania ich do średnicy zewnętrznej przedmiotu obrabianego oznacza idealne dopasowanie, brak przerw i przesunięć. Zawsze uczę moich klientów obróbki miękkich szczęk na samej tokarce, podczas gdy szczęki są osadzone w uchwycie. W ten sposób można mieć pewność, że wewnętrzna średnica szczęki jest idealnie współśrodkowa z wrzecionem maszyny. Zajmuje to dodatkowe 10 minut, ale eliminuje 90% błędów koncentryczności związanych z mocowaniem. Nie zliczę, ile razy widziałem, jak sklepy używały standardowych twardych szczęk do niestandardowych części i zastanawiałem się, dlaczego ich części są niecentralne.
Kolejna rzecz, która jest często pomijana: przygotowanie części. Upewnij się, że surowy przedmiot, którego używasz, jest koncentryczny. Jeśli toczysz pręt, sprawdź jego bicie zewnętrzne przed umieszczeniem go w uchwycie. Kierownica, która jest wygięta lub ma duże miejsce na średnicy zewnętrznej, nigdy nie będzie koncentryczna, niezależnie od tego, jak dobra jest Twoja konfiguracja. W każdej skrzynce narzędziowej, którą daję nowym klientom, trzymam przenośny czujnik zegarowy i mówię im, aby przed instalacją sprawdzili każdy zapas prętów. Jeśli bicie jest większe niż 0,002 cala, wymień go na inny pasek. To mały krok, ale pozwala zaoszczędzić wielu późniejszych frustracji.
Czekaj, a co w przypadku długich, smukłych części? Są one trudne, ponieważ uginają się pod wpływem siły skrawania, co zakłóca koncentryczność. Zawsze zalecam stosowanie podtrzymki stałej lub podpory prowadzącej w przypadku części dłuższych niż 10-krotność ich średnicy. Upewnij się, że reszta jest wyregulowana dokładnie – za ciasno, co spowoduje nacięcie części lub zwiększenie tarcia; zbyt luźna, a część nadal będzie się wyginać. Sterowanie Fanuc pozwala zsynchronizować ruch reszty z osią Z tokarki, dzięki czemu nie trzeba ręcznie regulować co kilka cali. Jakiś czas temu miałem klienta, który używał zaworów aluminiowych o długości 3 stóp i otrzymywał części zwężające się od końca do końca o 0,005 cala, ponieważ pominął podpórkę popychacza. Kiedy to dodali, ich błędy koncentryczności spadły o 80%, co zmieniło zasady gry.
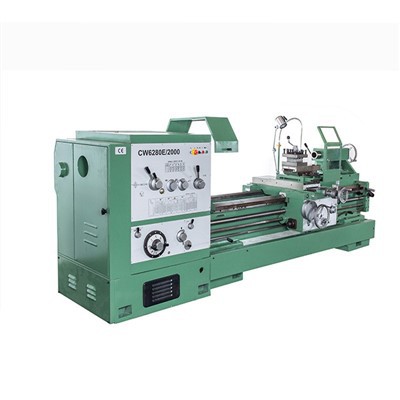
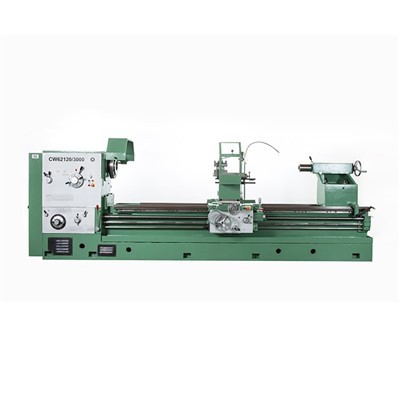
Nie zapominajmy również o regularnej konserwacji maszyny. Dostarczam dużoTokarka pozioma CNCITokarka poziomamodele do małych sklepów, a te, które śledzą konserwację, mają znacznie mniej problemów z koncentrycznością niż te, które czekają, aż coś się zepsuje. Co tydzień czyść miejsca, w których mogą utknąć wióry i resztki płynu chłodzącego, powodując zakleszczenie i przesunięcie karetki. Smaruj łożyska wrzeciona zgodnie z harmonogramem firmy Fanuc, a nie wtedy, gdy o tym pamiętasz. I wymień zużyte części, takie jak szczęki uchwytu lub uszczelki, zanim spowodują problem. Uszczelka uchwytu za 20 dolarów jest znacznie tańsza niż zła partia części za 2000 dolarów.
Porozmawiajmy teraz o rozwiązywaniu problemów w przypadku problemów z koncentrycznością. Po pierwsze, nie panikuj – w 9 przypadkach na 10 jest to proste rozwiązanie. Zacznij od podstaw: sprawdź moment obrotowy uchwytu, sprawdź bicie wrzeciona, sprawdź przesunięcia narzędzi. Zawsze mówię operatorom, aby pracowali od tyłu uchwytu roboczego, a nie odwrotnie. W zeszłym miesiącu miałem klienta, u którego błąd współosiowości na śrubach ze stali nierdzewnej wynosił 0,004 cala. Spędził dwie godziny sprawdzając program, narzędzie i głowicę rewolwerową, aż w końcu zdał sobie sprawę, że podczas wymiany partii części nierównomiernie dokręcił szczęki uchwytu. Naprawiono to i problem zniknął w ciągu 2 minut. Taki błąd popełnia się tylko raz, prawda?
Skorzystaj także z wbudowanych narzędzi diagnostycznych sterownika Fanuc. Nie są przeznaczone tylko dla techników serwisowych — można ich używać do sprawdzania obciążenia wrzeciona, wyrównania osi, a nawet wartości przesunięcia szczęk w czasie rzeczywistym. Większość operatorów nie wie, że takie funkcje istnieją, a mogą zaoszczędzić mnóstwo czasu. Na przykład, jeśli wyświetlisz ekran diagnostyki bicia wrzeciona w sterowniku Fanuc, możesz dokładnie zobaczyć, jak duże jest wahanie bez czujnika zegarowego, co przyspiesza kontrole o połowę.
Czekaj, jeszcze jedno: szkolenie operatorów. Mogę dostarczyć Państwu najlepszą tokarkę CNC Fanuc na rynku, taką jakTokarka płaskaPolecam do małych i średnich części, ale jeśli operatorzy nie wiedzą, jak to poprawnie skonfigurować, nadal będziesz mieć problemy. Oferuję bezpłatne szkolenia na miejscu dla wszystkich moich klientów, ponieważ wiem, że to właśnie stanowi różnicę między dobrą maszyną a świetną maszyną. Uczę ich nie tylko, jak uruchomić sterowanie, ale także jak rozwiązywać problemy z koncentrycznością, jak sprawdzać mocowanie robocze i jak wykonywać proste kalibracje. W większości przypadków sklepy z dobrze wyszkolonymi operatorami nie mają problemów z koncentrycznością — po prostu znają się na małych krokach, które robią różnicę.
Ostatecznie koncentryczność na tokarce CNC Fanuc nie jest czymś kosmicznym. Chodzi o to, aby zachować konsekwencję, nie iść na skróty i zwracać uwagę na drobne szczegóły. Od dokręcania szczęk uchwytu po sprawdzanie pręta przed ustawieniem, od używania miękkich szczęk do niestandardowych części po regularne sprawdzanie współosiowości – każdy krok składa się na części, które są idealnie koncentryczne. Jeśli masz dość złomowania części ze względu na złą koncentryczność lub szukasz niezawodnej tokarki Fanuc, która pomoże Ci osiągnąć wymagane tolerancje, nie wahaj się i skontaktuj się z nami. Jestem tutaj, aby pomóc Ci dowiedzieć się, czego potrzebuje Twój warsztat, niezależnie od tego, czy jest to standardowa tokarka pozioma, centrum tokarskie do części wielooperacyjnych, czy po prostu wskazówki, jak rozwiązać problemy, z którymi już masz do czynienia.
Referencje:
- Firma Fanuc. (2022). Instrukcja obsługi tokarki CNC Fanuc: Mocowanie i kalibracja.
- Międzynarodowe Towarzystwo Inżynierii Produkcji. (2021). „Źródła błędów koncentryczności w toczeniu CNC: studium przypadku produkcji małych partii”. Journal of Manufacturing Processes, tom. 67, s. 412-421.
- Stowarzyszenie Narzędziowo-Produkcyjne. (2023). „Najlepsze praktyki w zakresie obróbki szczęk miękkich i mocowania tokarek CNC”. Biuletyn Techniczny TPA 108.
- Podręcznik mechanika: wydanie toczenia CNC. (2022). Industrial Press Inc., Nowy Jork.