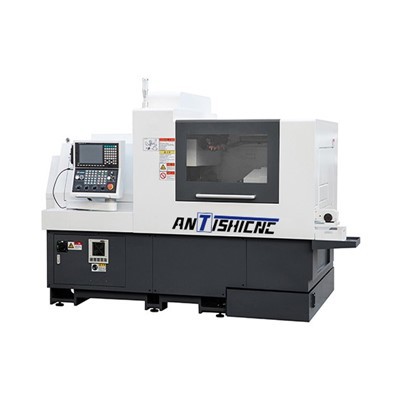


Jeśli kiedykolwiek trzymałeś precyzyjną część, taką jak element urządzenia medycznego, element złączny dla przemysłu lotniczego lub małe złącze samochodowe, prawdopodobnie miałeś do czynienia z pracą, która rozpoczęła się na szwajcarskiej tokarce CNC. Jako dostawca, który przez lata rozwiązywał problemy, optymalizował i dostrajał te maszyny dla naszych klientów, obserwowałem, jak operacje gwintowania przechodzą od skomplikowanego, podatnego na błędy etapu do jednego z najbardziej niezawodnych i powtarzalnych procesów we współczesnej obróbce precyzyjnej. To, co odróżnia tokarkę szwajcarską od toczenia na standardowej tokarce, wynika z jej podstawowej konstrukcji: tulei prowadzącej, która podtrzymuje przedmiot obrabiany blisko narzędzia tnącego, eliminując wygięcie, które pogarsza dokładność gwintu w przypadku małych, smukłych części.
Aby zrozumieć, w jaki sposób szwajcarska tokarka CNC wykonuje gwintowanie, musimy najpierw zapoznać się z tym, co wyróżnia tę kategorię maszyn. W odróżnieniu od konwencjonalnych tokarek, które chwytają przedmiot obrabiany na jednym końcu, tokarki typu szwajcarskiego (często zastępowane terminami takimi jak toczenie szwajcarskie CNC lub tokarka szwajcarska CNC) podają półfabrykat przez tuleję prowadzącą, która utrzymuje go sztywno w odległości zaledwie milimetrów od narzędzi skrawających. To sztywne podparcie nie podlega negocjacjom w przypadku gwintowania, ponieważ gwinty wymagają precyzyjnego ruchu osiowego narzędzia względem przedmiotu obrabianego - jakiekolwiek wygięcie spowodowane wysięgiem standardowej tokarki spowodowałoby niewspółosiowość, nierówny skok lub uszkodzenie gwintu. Nasz zespół w firmie AB, jako dostawca szwajcarskich tokarek CNC, widział, jak klienci przez lata zmagali się z tą luką, zanim przeszli na modele tokarek automatycznych typu szwajcarskiego: części, które wyginały się w połowie gwintu, odrzucały 15% serii produkcyjnych lub nie mogły utrzymać tolerancji mniejszych niż ± 0,001 cala. Obecnie gwintowanie na tokarce szwajcarskiej CNC jest usprawnionym i kontrolowanym procesem, ale nie polega tylko na „naciśnięciu przycisku”. Jest to seria skoordynowanych ruchów pomiędzy wrzecionem maszyny, głowicą narzędziową i systemem sterowania, która wymaga starannej konfiguracji, wyboru narzędzia i dostrojenia programu.
Przeanalizujmy proces krok po kroku, zaczynając od podstaw, które umożliwiają szwajcarską obróbkę gwintów. Po pierwsze, każda operacja gwintowania na tokarce CNC opiera się na zsynchronizowanym ruchu pomiędzy dwoma elementami: głównym wrzecionem, które obraca przedmiot obrabiany, oraz głowicą narzędziową, która porusza się liniowo wzdłuż osi Z (oś równoległa do podawania pręta). Na tokarkach konwencjonalnych śruba pociągowa połączona z wrzecionem napędza ruch osiowy narzędzia, co ogranicza elastyczność w przypadku skomplikowanych lub małych części. W przypadku szwajcarskiej tokarki CNC synchronizacja odbywa się elektronicznie za pośrednictwem układu sterowania maszyny — nie jest wymagana fizyczna śruba pociągowa. Układ sterowania odczytuje sygnał enkodera wrzeciona (czujnik śledzący, o ile stopni obróciło się wrzeciono) i wysyła dokładne, określone w czasie polecenia do głowicy narzędziowej, aby przesunąć dokładną odległość wzdłuż Z dla każdego stopnia obrotu wrzeciona. Na przykład gwint o skoku 1 mm wymaga, aby narzędzie przesunęło się o 1 mm wzdłuż Z za każdym razem, gdy wrzeciono wykona jeden pełny obrót o 360 stopni. Ta elektroniczna przekładnia nazywana jest „krzywką” lub „synchronizacją wrzeciona” i to właśnie sprawia, że gwintowanie na tokarce szwajcarskiej CNC jest o wiele bardziej wszechstronne niż ręczne lub półautomatyczne gwintowanie na tokarce szwajcarskiej.
Następnie wybór narzędzia jest krytycznym krokiem decydującym o rozpoczęciu pracy, niedocenianym przez wielu szwajcarskich operatorów tokarek po raz pierwszy. Narzędzia do gwintowania są dostępne w dwóch podstawowych typach maszyn szwajcarskich: jednopunktowe wkładki do gwintowania i narzędzia do gwintowania walcowanego (często nazywane matrycami walcowymi). Gwintowanie jednopunktowe jest najczęstsze w przypadku precyzyjnych, niestandardowych gwintów, takich jak te stosowane w implantach ortopedycznych. Wkładki te wykonane są ze stali szybkotnącej lub węglika, szlifowane pod kątem profilu gwintu - w kształcie litery V, gwintu trapezowego, a nawet niestandardowego gwintu metrycznego lub ujednoliconego. Głowica narzędziowa porusza się po spiralnej ścieżce wzdłuż Z, zanurzając płytkę w przedmiocie obrabianym przy każdym przejściu, aby wyciąć jeden „bok” gwintu na obrót. Natomiast w przypadku gwintowania walcowego wykorzystuje się dwie matryce ze stali hartowanej, które wciskają się w obracający się przedmiot, przemieszczając materiał, tworząc gwint. Jest szybsza, trwalsza w przypadku dużych serii i wytwarza mocniejsze gwinty, ponieważ ściska materiał, a nie go przecina. Często doradzamy klientom, że wybór pomiędzy tymi dwiema metodami zależy od ich części: gwintowanie walcowe sprawdza się najlepiej w przypadku miękkich materiałów, takich jak mosiądz lub aluminium w przypadku elementów złącznych, natomiast gwintowanie jednopunktowe to jedyny sposób na zachowanie wąskich tolerancji w przypadku części medycznych lub lotniczych.
Po wybraniu narzędzia rozpoczyna się proces konfiguracji i tutaj szwajcarska obróbka tokarska CNC naprawdę wyróżnia się spójnością. Najpierw pręt jest podawany przez tuleję prowadzącą i chwytany przez wrzeciono główne, a nadmiar pręta przechodzi przez tuleję do narzędzi skrawających. Przed gwintowaniem maszyna zazwyczaj wykonuje operację planowania i wytaczania, aby utworzyć gładką, płaską powierzchnię, na której rozpoczyna się gwint — wszelkie zadziory lub nierówności w tym miejscu spowodują wykruszenie się płytki gwintującej lub zmianę skoku gwintu. Następnie system sterowania ładuje program gwintu, który zawiera określone parametry: skok, głębokość każdego nacięcia, liczbę przejść oraz punkt początkowy i końcowy gwintu. Częstym błędem, jaki popełniają nowi operatorzy, jest ustawienie punktu początkowego gwintu zbyt blisko głównego wrzeciona lub zbyt daleko od końca pręta. „Bicie gwintu” (mały niegwintowany odcinek na początku części) musi być wystarczająco długie, aby narzędzie przyspieszyło do pełnej prędkości posuwu przed rozpoczęciem skrawania, a „wycięcie gwintu” na końcu musi być wystarczająco długie, aby narzędzie zwolniło i nie uderzyło w część. Na standardowej tokarce ustawienie to wykonuje się ręcznie, za pomocą próbnych cięć, ale na szwajcarskiej tokarce CNC zaprogramowano dokładne współrzędne, dzięki czemu można wykonać dziesiątki identycznych części bez regulacji.
Jedną z największych zalet gwintowania tokarki szwajcarskiej CNC jest możliwość wykonywania wielu operacji w jednym ustawieniu, co zmniejsza liczbę błędów i poprawia wydajność. Na przykład część zaworu hydraulicznego może wymagać obrócenia stopnia, wywiercenia otworu i gwintowania tego otworu w jednym cyklu na tokarce szwajcarskiej. Ponieważ tuleja prowadząca podtrzymuje część podczas każdej operacji, nie ma potrzeby ponownego chwytania części w drugiej maszynie (jest to krok, który powoduje błędy w wyrównaniu). Głowica narzędziowa większości tokarek szwajcarskich ma od 8 do 12 stacji, z których każda zawiera inne narzędzie do planowania, wiercenia, gwintowania i rowkowania, dzięki czemu maszyna płynnie przełącza się między operacjami. Niedawno współpracowaliśmy z klientem, który wyprodukował 10 000 części zaworów medycznych na konwencjonalnej tokarce, co wymagało trzech oddzielnych ustawień i skutkowało 12% współczynnikiem odrzutów z powodu niewspółosiowych gwintów. Przejście na automatyczną tokarkę typu szwajcarskiego pozwoliło zmniejszyć liczbę odrzutów poniżej 1% i skrócić czas produkcji jednej części o 40%, a wszystko dlatego, że operacja gwintowania została wykonana w jednym, sztywnym ustawieniu.
Jednak gwintowanie na szwajcarskiej tokarce CNC nie jest pozbawione wyzwań, szczególnie podczas pracy z bardzo małymi częściami – pomyśl o częściach o średnicy mniejszej niż 2 mm, powszechnych w komponentach smartfonów lub częściach zegarków. Ta sama tuleja prowadząca, która zapewnia sztywność większych części, może czasami powodować tarcie lub ugięcie w przypadku bardzo małych przedmiotów obrabianych, dlatego współpracujemy z klientami, aby dostosować prędkość posuwu i prędkość wrzeciona, aby to skompensować. Zbyt duża prędkość wrzeciona powoduje wibracje, co prowadzi do nierównej głębokości gwintu; zbyt nisko i narzędzie ociera się, powodując rozmazywanie materiału i nić niezgodną ze specyfikacją. Wybór chłodziwa to kolejny kluczowy czynnik: w szwajcarskiej obróbce skrawaniem często stosuje się chłodziwo o wysokim przepływie, aby wypłukać wióry z rowka gwintu, ponieważ gromadzenie się wiórów pomiędzy płytką a przedmiotem obrabianym spowoduje żłobienie gwintu przez narzędzie. Klienci próbowali używać standardowych systemów chłodzenia ze swoich starych tokarek konwencjonalnych i napotykali na ciągłe błędy gwintu związane z wiórami, dlatego zawsze zalecamy naszym klientom inwestowanie w system chłodzenia przez narzędzie dla swoich szwajcarskich tokarek.
Kolejną zaawansowaną funkcją, która wyróżnia nowoczesną szwajcarską tokarkę CNC w zakresie gwintowania, jest wirowanie gwintów, wyspecjalizowany proces stosowany w przypadku dużych gwintów wewnętrznych lub gwintów na długich, smukłych częściach. Wirowanie gwintów wykorzystuje głowicę obrotową z wieloma wkładkami do gwintowania, które obracają się wokół przedmiotu obrabianego z dużą prędkością, wycinając gwint w jednym przejściu, a nie w wielu przejściach w przypadku płytki jednopunktowej. Proces ten jest idealny w przypadku długich części, takich jak prowadniki medyczne lub małe wały, gdzie gwintowanie jednopunktowe spowodowałoby wygięcie przedmiotu obrabianego. Chociaż toczenie gwintów jest bardziej wyspecjalizowane, wiele dostarczanych przez nas modeli tokarek CNC typu szwajcarskiego ma opcjonalne głowice wirujące, dzięki czemu klienci mogą obsługiwać szerszy zakres zastosowań gwintowania bez inwestowania w oddzielny sprzęt.


Jako szwajcarski dostawca tokarek CNC zawsze podkreślam, że gwintowanie na tych maszynach to nie tylko funkcja samej maszyny – to połączenie konstrukcji maszyny, oprzyrządowania, programu i wiedzy operatora. Sztywna tuleja prowadząca, elektroniczna synchronizacja wrzeciona i wielostanowiskowa głowica rewolwerowa sprawiają, że szwajcarskie tokarki wyjątkowo nadają się do gwintowania małych, precyzyjnych części, z którymi nie radzą sobie konwencjonalne tokarki. Dla klientów, którzy chcą poprawić spójność gwintów, zmniejszyć liczbę odrzutów lub rozszerzyć możliwości swoich części, przejście na tokarkę typu szwajcarskiego jest często rozwiązaniem, którego potrzebują.
Jeśli pracujesz nad projektem wymagającym precyzyjnego gwintowania lub chcesz ulepszyć swoje operacje obróbki, z przyjemnością przeprowadzimy Cię przez proces, w jaki sposób nasze szwajcarskie tokarki mogą spełnić Twoje potrzeby. Niezależnie od tego, czy produkujesz komponenty medyczne, złącza samochodowe czy elementy złączne dla przemysłu lotniczego, nasz zespół ma doświadczenie, które pomoże Ci zoptymalizować procesy gwintowania. Skontaktuj się z nami już dziś, aby omówić swoje wymagania i dowiedzieć się, w jaki sposób tokarka szwajcarska CNC może podnieść poziom Twojej produkcji.
Referencje:
- Amerykański mechanik. (2022). „Tokarki w stylu szwajcarskim: projektowanie i zastosowania obróbki precyzyjnej”. Stowarzyszenie Inżynierów Produkcji.
- Smith, J. (2021). „Operacje gwintowania na szwajcarskich centrach tokarskich CNC”. Nauka i technologia obróbki mechanicznej, 25(3), 412-435.
- DeGarmo, EP, Black, JT i Kohser, RA (2020). Materiały i procesy produkcyjne (wyd. 13). Wiley'a.
- Szwajcarskie Stowarzyszenie Obrabiarek. (2023). „Najlepsze praktyki dotyczące gwintowania na tokarkach CNC typu szwajcarskiego”. Międzynarodowy Pokaz Technologii Produkcji.